


Författare: Weibo
Datum: Sep 15, 2026
Betydelsen av extruder: typer, arbetsprincip och komplett köpguide
En underhållsingenjör på en medelstor rörfabrik stannade en gång framför sin extruderingslinje och ställde en fråga till oss som lät enklare än den var. Han pekade på den långa, uppvärmda pipan som var monterad mellan växellådan och munstyckshuvudet och sa: "Operatören kallar det här en extruder, men när han frågar mig vad maskinen faktiskt gör behöver jag ett bättre svar än "den gör rör." Det mest användbara svaret är att en extruder är en kontinuerlig formningsmaskin. Den tar lösa plastgranulat, smälter dem inuti en uppvärmd tunna med hjälp av en roterande skruv och tvingar sedan det smälta materialet genom en form för att skapa en produkt med ett fast tvärsnitt.
Under de senaste decennierna har skruvextrudern blivit den mest använda produktionsutrustningen inom plastbearbetningsindustrin. Vattenrör, fönsterramar, kabelisolering, shoppingkassar, förpackningsfilm, skumskivor och till och med pellets som matar formsprutningsmaskiner passerar alla genom en extruder någon gång i livet. Syftet med den här artikeln är att förklara innebörden av extruder på ett praktiskt sätt: först definitionen, sedan arbetssekvensen, sedan huvudmaskintyperna, standardskruv- och cylinderterminologin du kommer att möta i datablad, och slutligen urvals- och underhållspunkterna som avgör om en extruderingslinje går smidigt eller tillbringar för mycket tid i verkstaden.
En extruder är en kontinuerlig formningsmaskin: den smälter plastgranulat i en uppvärmd cylinder med en roterande skruv och tvingar smältan genom ett munstycke för att producera en lång del med konstant tvärsnitt.
Vad betyder Extruder? En praktisk definition
I ordböcker har ordet extruder en mycket vid betydelse. Den beskriver en person eller en maskin som extruderar något, och i tillverkningstermer hänvisar extruderdefinitionen vanligtvis till en maskin som formar ett material genom att tvinga det genom en form. Metallsträngsprutmaskiner trycker uppvärmda aluminiumämnen genom ett munstycke för att bilda profiler; lerextruders formar tegel och kakel; matextruders lagar och formar snacks och pasta. Inom plastindustrin har emellertid betydelsen av extruder blivit hårt fäst vid en specifik typ av maskin: skruvextrudern, ibland kallad en skruvextruder eller skruvextruder.
Skillnaden spelar roll eftersom en plastextruder gör mycket mer än att trycka material genom en form. Det smälter också polymeren, blandar tillsatser i den, avgasar den och bygger upp tryck. Maskinen utför dessa uppgifter i en kontinuerlig operation. Det är det som skiljer en riktig extruder från en enkel pump eller en satsblandare. När en ingenjör säger "vi har ett problem med extrudern" menar han vanligtvis hela skruv- och cylinderaggregatet, tillsammans med dess driv-, värme- och kontrollsystem.
Det är också användbart att skilja maskinen från processen. Extrudering är processen för kontinuerlig formning; en extruder är utrustningen som utför den. Många extruderingslinjer är faktiskt byggda runt en extruder plus ett antal nedströmsenheter: en dyna, en kalibrator, ett kyltråg, en haul-off och en fräs. Det är därför två fabriker både kan producera samma rördiameter och fortfarande ha helt olika linjer, beroende på skruvdesign, trumfoder och extrautrustning.
Slutligen bör betydelsen av extruder inte förväxlas med en formsprutningsmaskin. Båda använder en skruv i en uppvärmd tunna och båda bearbetar termoplastiska material, men en formsprutningsmaskin fungerar intermittent: den kör skruven fram och tillbaka, fyller en stängd form, öppnar formen, matar ut delen och upprepar cykeln. En extruder levererar en kontinuerlig ström av smälta och når bara stabilt tillstånd när skruven roterar konstant med en stabil hastighet och smältflödet blir konsekvent. Att förstå detta steady-state-krav är det första steget mot att förstå allt annat om extrudering.
I plast är en extruder en kontinuerlig skruvdriven maskin som smälter, blandar och släpper ut polymer under tryck; skruv-och-pip-paret, inte tärningen ensam, avgör hur bra hela processen presterar.
Hur fungerar en extruder? Arbetsprincipen
Varje skruvextruder, oavsett märke eller storlek, arbetar enligt samma fysiska princip: en skruv roterar inuti en tättslutande cylinder och drar granulär polymer framåt medan värme och friktion mjukar upp den. Om pipan var genomskinlig och du kunde zooma in i skruvkanalen, skulle du se plasten röra sig som en kontinuerlig spiralvåg. Fem distinkta etapper sker inom den korta resan från behållaren till tärningen.
Fem steg från granulat till smältning
- Utfodring. Pellets eller pulver från behållaren faller in i skruvkanalen när den roterande skruven drar materialet framåt. Matningszonen, med sina djupa flygningar, avgör hur mycket material som kan komma in i maskinen.
- Smältande. Friktion mellan den roterande skruven och cylinderväggen, plus värme från fatvärmarna, börjar smälta polymeren. I kompressionszonen, när kanalvolymen blir mindre, komprimeras granulerna mot den heta cylinderytan och en smältfilm utvecklas.
- Blandning. Smältan fortsätter framåt, och skruvarna skapar skjuvning som sprider tillsatser, pigment, fyllmedel och glasfiber jämnt genom smältan.
- Mätning. I mätzonen har kanalen ett konstant grunt djup. Här fungerar skruven som en deplacementpump, som levererar ett stabilt, tryckkontrollerat flöde av smälta till formen.
- Formformning. I slutet av tunnan tvingas smältan genom munstycksöppningen, vilket ger produkten dess form. Nedströmsutrustning drar, kyler och skär av den framväxande profilen.
Komponenterna som gör sekvensen möjlig
Varje steg är beroende av en specifik mekanisk komponent. Pipan är ett tjockt, härdat stålrör som innehåller materialet och absorberar värmen. Skruven är det rörliga elementet som transporterar och knådar plasten; dess diameter och längd-till-diameter-förhållande styr till stor del produktion och smältkvalitet. Drivsystemet, vanligtvis en AC-motor med växellåda, bestämmer vridmoment och skruvhastighet. Värmeband runt fatet ger extra värme vid start och reglerar fatets temperatur, medan kylfläktar eller vattenkanaler tar bort överskottsvärme när smältskjuvningen är hög. Formen är den slutliga formningsöppningen, och en skärmväxlare eller en brytplatta framför formen filtrerar föroreningar. Alla dessa komponenter måste fungera tillsammans eftersom polymeren inte smälter som ett enda block; den smälter gradvis, och varje störning i ett skede förändrar förhållandena i varje senare skede.
När maskinen går normalt är smältflödet vid formen enhetligt och uteffekten per varv av skruven är stabil. När en av komponenterna börjar misslyckas uppträder de första tecknen nästan alltid som variationer i produktion, tryck eller smälttemperatur. Det är därför erfarna underhållsteam tittar på tryckmätare och motorströmstyrka istället för att vänta på synliga produktdefekter.
Skruvgeometrin styr också uppehållstid och skjuvhastighet. En lång skruv med ett skonsamt kompressionsförhållande ger längre uppehållstid och lägre skjuvhastighet, vilket är idealiskt för värmekänsliga material som PVC. En kort skruv med ett brant kompressionsförhållande tillämpar en hög skjuvhastighet, vilket förbättrar blandningen men höjer smälttemperaturen. Denna avvägning kommer in i varje skruvtyp som beskrivs i nästa kapitel.
Alla extrudrar följer samma femstegssekvens: matning, smältning, blandning, dosering och formformning; en obalans i vilket skede som helst visar sig omedelbart som utgångsfluktuationer eller smälttemperaturdrift.
Huvudtyper av extruderare och vad varje namn betyder
I praktiska samtal, "vilken typ av extruder har du?" hänvisar nästan alltid till skruvarrangemanget. Skruven är den del som ger maskinen dess namn: enkelskruvsextruder, dubbelskruvsextruder, planetrullextruder eller ramextruder. Varje design finns för att den löser olika bearbetningsproblem, och att välja fel kommer att begränsa produktionen eller skada materialet.
Enkelskruvsextruderare
Enskruvsextrudern är den vanligaste typen i världen och den maskin de flesta menar när de säger "extruder". Den består av en skruv som roterar i en cylinder, vanligtvis med en slät borrning eller en räfflad matningssektion. Dess fördelar är enkel konstruktion, låg kostnad, enkel användning och tillförlitlig produktion för väldefinierade material som polyeten, polypropen och polystyren. De flesta rör-, profil-, film- och plåtlinjer använder enskruvsextrudrar eftersom dessa produkter kräver stabil smältleverans snarare än intensiv blandning.
Skruvdesign för enskruvsmaskiner följer en klassisk trezonsgeometri: matningszon, kompressionszon och doseringszon. Djupet och längden av varje zon definierar kompressionsförhållandet, som normalt är mellan 2:1 och 3,5:1 för polymerer för allmänt bruk. Med en rätt vald skruv kan en enkelskruvsextruder leverera ett mycket stabilt smälttryck, men det är en måttlig blandare; fyllmedel och pigment kan förbli dåligt dispergerade om inte skruven har ytterligare blandningselement. För många processorer är svaret att köpa den enda skruven och cylindern som ett matchat par från en specialisttillverkare snarare än från separata källor.
 Matchade enstaka skruv- och cylinderset för stabil extrudering Denna leverantör erbjuder matchade enkelskruv- och cylinderpar utformade för stabilt smälttryck i långtidsapplikationer som PE-rör, film och plåt. Precisionsbearbetad konstruktion av legerat stål stöder konsekvent mjukning och minskat slitage. Visa produkt →
Typiska applikationer för enskruvsmaskiner inkluderar PE-vattenrör, PPR-rör, polyetenfilm, PP-plåt, PS-profil och kabelisolering. I dessa jobb kör maskinen ett material under långa perioder och skruvprofilen är avstämd till enbart det materialet.
Twin-screw extruders: parallella och koniska
När applikationen kräver bättre blandning eller direkt hantering av pulver är en dubbelskruvsextruder vanligtvis det bättre svaret. Som namnet säger har maskinen två skruvar sida vid sida i en pipa; skruvarna kan vara sammangripande eller icke-sammangripande, samroterande eller motroterande. För termoplastisk blandning är det vanligaste arrangemanget samroterande parallella dubbelskruvar. Åttasiffran och de självavtorkande skruvprofilerna ger bra ytförnyelse och hög blandningseffektivitet med betydligt kortare uppehållstid än en enskruvsmaskin. Vår tidigare tekniska artikel förklarar hur parallell dubbelskruvsteknik uppnår effektiv materialblandning, transport och bearbetning i detalj steg för steg.
Koniska dubbelskruvextrudrar fungerar annorlunda. Skruvarna är bredare vid matningsänden och smalare vid utloppsänden, och pipan matchar denna koniska form. Denna design komprimerar materialet gradvis, vilket ger en skonsam smältning med låg skjuvning. Koniska dubbelskruvmaskiner används ofta för styva PVC-rör och -profiler, eftersom PVC är känsligt för värme och skjuvning; den koniska geometrin håller smälttemperaturen låg samtidigt som den levererar hög effekt vid låg skruvhastighet.
 Konisk dubbelskruv och cylinder för skonsam PVC-bearbetning Koniska dubbelskruvar och cylinderenheter ger lågskjuvningssmältning idealisk för styva PVC-rör och profiler. Högkvalitativt legerat stål med optimerad geometri förbättrar blandningslikformigheten samtidigt som energiförbrukningen och underhållskostnaderna minskar. Visa produkt →
För processorer kan den praktiska skillnaden sammanfattas som: parallella dubbelskruvar blandas bäst och är idealiska för blandningar, masterbatch och pellets; koniska dubbelskruvar smälter försiktigt och är idealiska för PVC-pulver och profiler. Verktyg och skruvpar är inte utbytbara mellan de två typerna, även när ytterdiametern är densamma, eftersom den koniska geometrin är unik för varje maskinmodell.
Planetary Roller Extruders
En planetrullextruder är en speciell design som upptar mitten mellan en enkel skruv och en dubbelskruv. Huvudskruven, som kallas solrullen eller centralspindeln, är omgiven av flera mindre planetspindlar som roterar inuti en pipa med en räfflad innervägg. Resultatet är en mycket stor värmeväxlaryta i en kompakt längd. Materialet klipps i många små luckor vid samma temperatur, vilket ger utmärkt termisk enhetlighet utan hög mekanisk skjuvning. Dessa maskiner fungerar ofta som smältpumpar i film- och plåtlinjer, eller som ett sista blandningssteg precis före en skärmväxlare, där de tar bort agglomerat och temperaturskillnader som lämnats av en uppströms enkel skruv.
Specialextrudrar som används vid bearbetning av gummi och skum
Gummisträngsprutmaskiner, även kallade varmmatade eller kallmatade gummiskruvar, är utformade för gummiblandningar; de har djupare flygningar och lägre hastigheter för att undvika överhettning av elastomeren. För skummad polyeten använder processorer ett EPE-skumextruderingsskruv-trumset, som är optimerat för att injicera jäsmedel i smältan vid ett stabilt tryck. Det finns också kolvsträngsprutare, som trycker ett fast materialblock, såsom PTFE eller UHMWPE, framåt med en kolv istället för en roterande skruv. Dessa maskiner smälter inte polymeren på samma sätt som skruvmaskiner; de förlitar sig på högt tryck och en uppvärmd form.
| Extruder typ | Skruvarrangemang | Typiskt L/D-förhållande | Passar bäst för | Vanliga produkter |
|---|---|---|---|---|
| Enkelskruv | En skruv i en pipa | 20:1 till 34:1 | Stabil smältleverans för standardpolymerer | Rör, profiler, filmer, plåtar, kabelbeläggning |
| Parallell dubbelskruv | Två ingripande samroterande skruvar | 28:1 till 48:1 | Intensiv blandning och kompoundering | Masterbatch, föreningar, återvunna pellets |
| Konisk dubbelskruv | Två konvergerande motroterande skruvar | 16:1 till 25:1 | Skonsam smältning av värmekänsliga pulver | Styvt PVC-rör, profiler, trä-plastkomposit |
| Planetarisk rulle | Central spindel med planetsatelliter | 5:1 till 15:1 | Värmebehandling och smälthomogenisering | Film- och plåtlinjer som smältpumpar |
| Kallmatning av gummi | En djupgående skruv | 8:1 till 16:1 | Extrudering av ovulkaniserade gummiblandningar | Gummitätningar, däckkomponenter, packningar |
| Ram extruder | Kolvdrift, ingen roterande skruv | Ej tillämpligt | Högviskösa polymerer som knappt smälter | PTFE och UHMWPE stavar, rör, profiler |
Namnet på en extruder talar om dess skruvarrangemang, och det arrangemanget avgör vilket material den kan bearbeta, blandningsenergin den kan leverera och produktformerna den kan bibehålla ekonomiskt.
Screw and Barrel: Kärnkomponenterna som definierar en extruder
Både maskinkonstruktörer och erfarna underhållspersonal kommer att berätta att den verkliga extrudern är skruven och pipan. Motorn, växellådan och värmesystemet existerar bara för att vrida skruven och för att hålla pipan vid rätt temperatur. Om skruv- och cylinderparet fungerar dåligt kan inget nedströms fixa det. Det här kapitlet förklarar geometrin, materialen och bearbetningsfönstren som definierar hur en skruvcylindersats ska förstås.
Skruvgeometri: Diameter, L/D-förhållande och kompressionsförhållande
Den första siffran i varje extruderdatablad är skruvdiametern, vanligtvis angiven i millimeter. En 75 mm enkelskruvsextruder betyder till exempel att skruvens ytterdiameter är 75 mm; kapaciteten skalar ungefär med kvadraten på diametern, så en 90 mm skruv kan leverera betydligt mer effekt vid samma skruvhastighet. Den andra siffran är L/D-förhållandet, förhållandet mellan cylinderlängden och skruvens diameter. En 75 mm skruv med ett L/D-förhållande på 30 betyder att den effektiva piplängden är 2250 mm. Längre maskiner ger längre uppehållstid och längre blandningslängd, vilket är användbart när tillsatser måste tillsättas gradvis.
Kompressionsförhållandet är förhållandet mellan kanaldjupet i matningszonen och kanaldjupet i mätzonen. Det representerar hur starkt materialet pressas när det färdas längs skruven. En typisk skruv för allmänt bruk har ett kompressionsförhållande på 2,5:1 till 3:1. Om förhållandet är för lågt trycksätts smältan inte tillräckligt och utmatningen stiger; om den är för hög överhettas smältan och polymeren bryts ned.
Fatkonstruktion och invändiga foder
Pipan måste innehålla högt tryck, leda värme jämnt och motstå slitage. Små extruderare använder ett fat i ett stycke tillverkat av härdat stål med en nitreringsbehandling på hålet. Stora maskiner och maskiner som kör nötande eller korrosiva material använder en bimetallcylinder: ett starkt stålskal med ett mycket hårt inre foder applicerat genom centrifugalgjutning eller sintring. De vanligaste fodermaterialen är högkromjärn och volframkarbidlegeringar.
Slitage i pipan uppstår vanligtvis först i matningszonen eftersom materialet fortfarande är fast där och skapar hög friktion genom pelletsen. För glasfiberarmerade material skiftar den höga slitagezonen ofta till doseringszonen, där smälthastigheten är hög och fiberändarna sliter på metallen. Korrosion, som är vanligt vid bearbetning av PVC eller vissa flamskyddsmedel som avger sura gaser, angriper hela fatets längd. Det korrekta valet mellan nitrerat stål, bimetallisk högkromhaltig och bimetallisk volframkarbid beror på materialreceptet, inte bara på budgeten.
 Bimetallisk skruv och cylinder för slipande och frätande material Bimetalliska skruv- och cylinderalternativ med volframkarbid eller nickelbaserade legeringar ger lång livslängd för glasfiberarmerad och korrosiv plast. Hårdhet upp till HRC60-70 minskar utbytesfrekvensen och stödjer kontinuerlig drift vid hög temperatur. Visa produkt →
Skruvstålskvaliteter följer samma filosofi. Nitrerade skruvar härdas i en gasnitrerande behandling och ger en billig lösning för standardpolymerer. För slipmedel förlänger en bimetallskruv med hård yta på flygkanterna, eller en fullständig skyddande beläggning, livslängden avsevärt. Vissa processorer väljer en utbytbar skruvdesign, även kallad modulskruv, så att samma maskin kan köra flera produktrecept genom att bara byta skruven, ett tillvägagångssätt som också förenklar underhållet.
Välja bearbetningsfönstret: Varför inställningar för fattemperatur följer materialet
Fattemperaturens börvärden är aldrig godtyckliga; de följer polymerens bearbetningsfönster. Varje termoplast mjuknar och smälter inom ett relativt snävt intervall och att falla utanför detta intervall ger synliga kvalitetsproblem. Om fatet är för kallt förblir smältan trögflytande och instabil, vilket orsakar ökande produktion och osmälta granulat i produkten. Om fatet är för varmt bryts polymeren ned och produkten blir gul, spröd eller urtvättad grå. Av denna anledning inkluderar alla meningsfulla definitioner av extruder idén om en kontrollerad temperaturväg från tratten till formen.
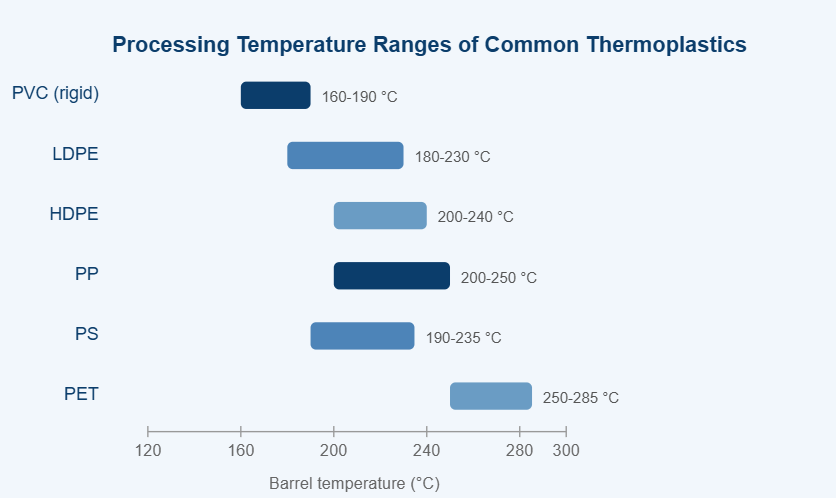
Typiska trumtemperaturfönster för sex vanliga termoplaster bearbetade på skruvextrudrar. Faktiska börvärden beror på uppehållstid, skruvdesign och stabilisatorpaket.
Tabellen ovan jämför de ungefärliga trumtemperaturfönstren för sex termoplaster som rutinmässigt bearbetas på enkelskruvs- och dubbelskruvsextruder. Det första budskapet i diagrammet är att vanliga råvaruplaster inte är utbytbara; varje harts kräver sin egen temperaturregion. PVC sitter i den nedre änden eftersom det börjar sönderdelas runt 200°C, släpper ut saltsyra och missfärgas snabbt. Polyetener täcker ett förlåtande och brett fönster, varför LDPE förblir det enklaste materialet för en nybörjare att extrudera. HDPE behöver ett något högre börvärde än LDPE för att undvika osmälta kristaller i filmen. Polypropen beter sig på liknande sätt före nedbrytning, men dess skarpa smältpunkt gör att en variation på bara några grader kan förändra smältflödet tydligt. Polystyren är också förlåtande i temperatur men tenderar att kräva bra avluftning på större maskiner. PET kräver de högsta temperaturerna och den behöver noggrann torkning före extrudering eftersom fukt hydrolyserar polymerkedjan och minskar viskositeten. De olika fönstren påverkar direkt skruvdesignen: lågtemperaturmaterial tål hög skjuvning, medan högtemperaturmaterial kräver en lägre skjuvprofil och en längre mätzon. Därför, när en processor byter från PVC till PP på samma maskin, är den rekommenderade praxisen att ersätta skruvcylindersetet med ett som är designat för den nya polymeren. Råmaterialfluktuationer, såsom olika molekylvikter, förskjuter också det ideala fönstret, så en erfaren operatör är alltid uppmärksam på trenden för smälttemperaturen, inte bara på trummans börvärde. Kortfattat förklarar diagrammet varför skruven och cylindern på en extruder aldrig passar alla.
Slitstarka alternativ och ytbehandlingar
Nitrerat fodral
Härdad kväveyta; låg kostnad; lämplig för ren PE- och PP-bearbetning.
Bimetalliskt högkromfoder
Balanserad slitage- och korrosionsbeständighet; standard för talk- och kalciumkarbonatfyllda föreningar.
Bimetallisk volframkarbidfoder
Högsta slitstyrka för glasfiber och mineralfyllda slipmaterial.
Modulskruv med utbytbara slitelement
För processorer som byter recept ofta och vill ha lägre ersättningskostnad.
Valet mellan dessa alternativ ändrar den totala ägandekostnaden för en maskin. En nitrerad pipa kan repareras genom att strippa den gamla ytan och nitrera på nytt, men en sliten volframkarbidfoder kräver vanligtvis en ny pipa. Omvänt betalar en stor maskin som kör glasfiberblandningar vanligtvis tillbaka ett volframkarbidfoder inom en enda produktionssäsong, eftersom stilleståndstiden minskar.
Skruven och pipan är ett enda arbetspar; geometri, stålkvalitet och ytbehandling måste alla matchas till polymeren och dess fyllmedel, och bearbetningstemperaturdiagrammet är kartan för det valet.
Vanliga industriella tillämpningar av extruders
Extruders förekommer i nästan alla plasttillverkningssektorer, men de uppgifter de utför kan grupperas i två familjer: direkt formning av en färdig profil och blandning av material som sedan formas till pellets, film eller andra halvfabrikat. Att förstå vilken familj din applikation tillhör är viktigt när du läser utrustningsdatablad.
| Direkt formning av färdiga profiler
| Sammansättning och återvinning
|
En användbar tumregel: om produkten måste bibehålla ett exakt tvärsnitt, välj en extrudertyp som är känd för stabil produktion och använd en skruv designad för den enskilda produkten; om produkten är en pellets eller blandning vars exakta sammansättning är viktigare än dess form, välj en maskin med intensiv blandning och ge längre underhållstid för skruvbyten.
Skumextrudering förtjänar ett speciellt omnämnande eftersom det kombinerar de två familjerna. Ett EPE-skum med skruvcylinder måste först smälta polymeren fullständigt, sedan injicera ett fysiskt jäsmedel i smältan och sedan hålla smältan under högt tryck tills formen kommer ut. Hela skruvprofilen är optimerad för denna tryckväg, varför processorer av skummad polyeten inte kör vanliga PE-skruvar.
Extruderingsapplikationer delas in i direkt formning och blandningsintensiv blandning; att välja fel maskinfamilj innebär att man kämpar mot produkten, skruven och underhållsschemat från första dagen.
Hur man väljer rätt extruder, skruv och fat
Att välja en extruder, eller byta ut dess skruv och cylinder, är ett beslut som bör fattas med databladsnummer snarare än gissningar. Fem faktorer bär det mesta av vikten.
- Materialrecept och form: hartstyp, tillsatser, fyllmedel, återvunnet innehåll och om fodret är jungfrupellets eller pulver.
- Utgångsmål: erforderlig kg/h, som definierar minsta skruvdiameter och drivkraft. Fördubbling av skruvdiametern fyrdubblar ungefär pumpkapaciteten vid samma skruvhastighet.
- Smältkvalitetskrav: toleranser på väggtjocklek, fyllmedelsfördelning och färg; krävande toleranser kräver ett längre L/D-förhållande och eventuellt en barriär eller blandningsskruv.
- Slitage och korrosionsmiljö: slipande fyllmedel som glasfiber, talk och titandioxid, och frätande biprodukter som PVC-nedbrytningsgaser, avgör mellan nitrerade och bimetalliska material.
- Befintligt maskingränssnitt: flänsdimensioner, mittlinjehöjd, drivspår, värmezoner och kontrollprogramvara måste matcha exakt.
| Faktor | Vad ska verifieras | Konsekvens av ett felaktigt val |
|---|---|---|
| Polymer recept | Smältflödesindex, tillsatser, fyllmedelsprocent, nedbrytbarhet | Överhettning, skruvslitage eller dålig spridning |
| Utgång | kg/h vid en given skruvhastighet och mottryck | Linjen kan inte nå produktionsmålet |
| L/D-förhållande | Längd-diameter-förhållande som behövs för receptet | Kort L/D betyder instabil smältning; lång L/D riskerar värmeskador |
| Kompressionsförhållande | Matcha till polymertyp och bulkdensitet | Svallande, brinnande eller osmälta granulat |
| Bär skydd | Fodertyp för pipan och fasad för skruven | För tidigt slitage och förorening av produkten med metallpartiklar |
| Geometrisk passform | Diameter, total längd, kilspår, värmezoner, fläns | Maskinen kan inte installeras eller läckor smälter |
Arbeta med en skruv- och fattillverkare
Eftersom skruven och pipan är specialanpassade delar kommer de bästa resultaten från att arbeta med en tillverkare som ställer rätt frågor innan offerter. En kompetent tillverkare av plastmaskiner kommer att fråga efter maskinmärke, skruvdiameter, L/D-förhållande, utgångsmål, polymeren och tillsatserna du kör och aktuellt felläge, oavsett om det är slitage, korrosion eller dålig blandning. De bör också komma överens om de exakta ritningsmåtten, eftersom en dimension på en halv millimeter kan ändra uteffekten och smältbeteendet. På många exportmarknader köper processorer skruvfatset direkt från tillverkaren för att undvika uppmärkning av mellangrossister, och de får applikationsstöd samtidigt.
På vår egen verkstad, som grundades 1990 och har betjänat kunder i USA, Tyskland, Dubai, Vietnam och Thailand, ser vi ofta samma misstag: en processor köper en komplett extrudermaskin från en leverantör och köper senare skruvcylinderset från en annan källa och förväntar sig att de ska vara utbytbara. I praktiken måste skruv- och pipset tillverkas som ett matchat par, med rätt radiellt spelrum och flygtoleranser. När de är matchade förblir effekten per varv stabil och maskinen går tyst; när de inte är det märker du stigande, temperaturfluktuationer och snabbt slitage.
Att välja ett skruvrörsset börjar med fem siffror: material, utgång, smältkvalitet, slitagemiljö och maskingränssnitt; det slutar med ett anpassat par komponenter.
Underhåll, slitage och livslängd
Även en korrekt vald extruder slits ut. Skruven och cylindern är kontaktmaskindelar, och varje varv av skruven producerar en liten mängd friktion mot cylinderväggen och mot materialet. Den verkliga frågan är inte om slitage kommer att uppstå utan hur snabbt och i vilken zon.
De vanligaste slitningsmekanismerna
- Slitande slitage från fyllmedel: glasfibrer, kalciumkarbonat, talk och titandioxid fungerar som sandpapper inuti tunnan.
- Frätande slitage från sura biprodukter: PVC-nedbrytning frigör saltsyra; flamskyddsmedel och vissa biobaserade polymerer släpper ut andra aggressiva föreningar.
- Metall-till-metall-kontakt orsakad av felinriktning, böjda skruvar eller överdriven sidobelastning; detta är det snabbaste sättet att förstöra båda delarna.
- Erosion vid mätzonen och flygkanterna från hög smälthastighet, mest synlig på armerade föreningar eller högtemperaturhartser.
Symtom som indikerar slitage
- Effekten sjunker med 10 % eller mer vid samma skruvhastighet och mottryck.
- Smälttemperaturen börjar fluktuera utan att börvärdena ändras.
- Variationer i produkttjockleken uppträder, speciellt längs ena sidan av formen.
- Svarta fläckar eller mörka strimmor uppträder i smältan; instängt material i slitna fickor försämras med tiden.
- Skruvstopp, ovanligt ljud eller hög motorströmstyrka indikerar mekanisk störning.
En grundläggande rutin för förebyggande underhåll
- Mät skruvens ytterdiameter och cylinderhålets diameter vid matnings-, kompressions- och doseringszonerna var 6:e till 12:e månad, beroende på material.
- Håll register över uteffekt per skruvvarv; en långsam nedåtgående trend är mer tillförlitlig än en enskild mätning.
- Rengör maskinen noggrant före avstängning, särskilt när du använder PVC eller andra frätande material.
- Inspektera skruvkanterna med avseende på avrundning eller sprickor och piphålet för att se om det finns skåror eller en grov yta.
- Kontrollera inriktningen mellan växellådan och cylindern och kontrollera att skruven är rak.
- Arbeta med en pålitlig leverantör av reservdelar och håll ett extra skruvrörsset redo för kritiska linjer.
Rutinunderhåll förlänger livslängden, men i slutändan når varje skruv- och cylindersats en gräns. En generell regel i branschen är att en nitrerad skruv håller ett till två år under goda förhållanden; en bimetallskruv kan hålla i tre till fem år eller mer i slipande användning. När hålet i pipan förstoras med mer än cirka 0,3 till 0,5 mm bortom det ursprungliga måttet, är en ny matchad uppsättning vanligtvis mer ekonomisk än rekonditionering.
Slitage i en extruder är inte en nödsituation; det är ett normalt tillstånd som kan spåras, planeras runt och bromsas genom korrekt materialval och en enkel mätrutin.
Vanliga frågor om extruders
Det är de frågor som operatörer och inköpsteam oftast ställer när de börjar med extrudering.
Vad är den enkla definitionen av en extruder?
Enkelt uttryckt är innebörden av extruder i plastproduktion en maskin som kontinuerligt smälter och pumpar plastmaterial genom en form för att skapa en lång produkt med konstant tvärsnitt. I en mening: råmaterial går in på ena sidan, smält och trycksatt material kommer ut på den andra, och en skruv inuti den uppvärmda tunnan gör trycket och blandningen. Samma term används vid metallextrudering, men i plast betyder "extruder" nästan alltid en skruvextruder med en pipa och en roterande skruv.
Vad är skillnaden mellan en extruder och en formsprutningsmaskin?
En extruder arbetar kontinuerligt och producerar oändliga profiler, filmer, ark eller pellets. En formsprutningsmaskin fungerar intermittent: den smälter polymer med en skruv, sprutar in smältan i en sluten form, håller trycket, öppnar sedan formen och matar ut delen. Många processorer äger båda typerna. Skruvcylindersatsen i en formsprutningsmaskin är liknande men vanligtvis kortare och konstruerad för fram- och återgående rörelse, så den kan inte bara ersättas med en extruderskruv.
Vad gör skruven inuti en extruder egentligen?
Skruven har tre uppgifter: bära fram det fasta materialet, smälta det och bygga upp tryck. Det ser ut som en enkel spiral, men dess kanaldjup, flygstigning och längd avgör hur mycket värme som genereras av friktion, hur väl tillsatser blandas och hur stabil utmatningen är. En liten förändring av kompressionsförhållandet kan ändra smälttemperaturen med flera grader, varför skruven anses vara maskinens hjärta.
Vilka material kan bearbetas på en extruder?
De flesta termoplaster: PE, PP, PVC, PS, ABS, PA, PET och många sampolymerer, samt gummiblandningar och vissa livsmedelspastaprodukter inom livsmedelsindustrin. De begränsande faktorerna är smältflöde, termisk stabilitet och korrosion av cylindern. Material som sönderdelas nära sina smältpunkter, såsom PVC, kräver skruvkonstruktioner med låg skjuvning; material med mycket hög smältviskositet, såsom PTFE, kräver speciell utrustning av ramtyp snarare än en vanlig skruv.
Enkelskruv eller dubbelskruv: vilket är bättre?
Varken är allmänt sett bättre; de två typerna svarar på olika frågor. Om ditt jobb är enkel rör- eller filmproduktion är en enkelskruvsextruder låg kostnad och lätt att använda. Om du behöver blanda pigment, fyllmedel eller återvunnet innehåll i polymeren, eller om du matar pulver istället för pellets, är en dubbelskruvsextruder mer effektiv. För PVC-pulver väljer många processorer runt om i världen en konisk dubbelskruv eftersom den ger skonsam smältning vid hög effekt. Termen "bättre" beror på ditt recept, utgångsmål och produkttoleranser.
Hur länge håller extruderskruvar och fat?
Livslängden varierar från mindre än ett år till mer än fem år, beroende på materialets nötande och korrosiva innehåll, cylindertemperatur, skruvhastighet och hur noggrant maskinen underhålls. Att köra glasfiberförstärkta föreningar med ett nitrerat fat ger ofta synligt slitage inom en säsong; ett bimetalliskt volframkarbidfoder i samma tjänst kan hålla flera gånger längre. Den smarta metoden är att regelbundet mäta skruvdiametern och cylinderloppet och byta ut setet när uteffekten sjunker eller tjockleksvariationer uppstår.
Den praktiska definitionen av en extruder är en kontinuerlig smält- och pumpmaskin, och dess verkliga identitet avgörs av skruv-pipparet inuti den.
Att förstå innebörden av extruder kräver inte en examen i polymerteknik, men det kräver rätt mental modell. När du ser maskinen som en kontinuerlig rörledning i fem steg: matning, smältning, blandning, dosering och formning, blir varje datablad, varje reservdelslista och varje felsökningskonversation mer transparent.
Med mer än tre decennier av erfarenhet av tillverkning av enskruvfat, parallella dubbla, koniska tvillingar, planetariska och bimetalliska skruvcylindrar, levererar vårt företag både enstaka komponenter och kompletta skruvfatlösningar till plastmaskinbyggare och plastbearbetare. Om din nuvarande linje lider av ökande effekt, ojämn smältning eller snabbt skruvförslitning, skicka oss maskinmärket och produktreceptet, så kommer vi att rekommendera skruvcylinderset som passar både din maskin och din budget.
Ett högkvalitativt skruv- och cylinderpar är den mest ekonomiska prestandauppgraderingen en processor kan göra: det förbättrar utmatningsstabilitet, produkttoleranser, energieffektivitet och utbytesintervall på samma gång.
Valt lager Display


 浙公网安备 33090202000520 号
