


Författare: Weibo
Datum: Sep 15, 2026
Extruder Betydelse: Typer, arbetsprinciper, applikationer och urvalsguide
Extruder betydelse börjar med en enkel idé: en extruder är en maskin som trycker material genom en form för att forma det kontinuerligt. Vid plastbearbetning betyder det vanligtvis att man matar in polymerpellets i en uppvärmd tunna, smälter dem med en roterande skruv och tvingar smältan genom en fast öppning för att bilda rör, film, ark, profil eller pellets. Definitionen låter kort, men frasen täcker en bred familj av maskiner, från en kompakt gummiextruder på ett fabriksgolv till en 40:1 parallell dubbelskruvsblandningslinje. Ingenjörer, inköpsteam och underhållspersonal tolkar var och en av extruderns betydelse genom maskinen de använder, så det är värt att bryta ner termen från flera vinklar.
Den här guiden förklarar extruderns betydelse i praktiska termer: ordbokens ursprung, arbetsprincipen, konfigurationerna av huvudskruven och cylindern, applikationerna som förlitar sig på extruderutrustning och de val och underhållsöverväganden som är viktiga för köpare. Vi använder också erfarenheterna från Zhoushan Microwave Machinery, en kinesisk tillverkare av skruv och fat som grundades 1990, för att visa hur definitionen översätts till verkliga leverantörsbeslut. I slutet bör du kunna förklara vad en extruder är, peka ut de delar som avgör dess prestanda och ställa rätt frågor när du jämför maskiner eller reservdelar.
Kort sagt, strängsprutmaskinens betydelse i industriell praxis är den kontinuerliga formningen av ett smält eller uppmjukat material genom skruvdrivet tryck genom ett munstycke, och kombinationen av skruv och cylinder inuti maskinen bestämmer det mesta av dess kapacitet och kostnad.
Extruder Betydelse: Beyond the Dictionary Definition
Ordböcker definierar en extruder som "en maskin som formar material genom att tvinga det genom en form." Den frasen fångar den väsentliga rörelsen, men den utelämnar förhållandena inuti maskinen. En typisk plastextruder trycker inte bara kalla pellets genom ett hål. Det måste mata materialet, kompaktera det, smälta det med friktion och extern värme, blanda eventuella tillsatser eller färgämnen, bygga upp tryck och sedan trycka den homogena smältan genom en form som skapar det slutliga tvärsnittet. Kort sagt, extruderns betydelse i utrustningsdesign formas av skruven, cylindern, värmesystemet, växellådan och formen tillsammans, inte av formen ensam.
Ordet har en lång språklig historia. "Extruder" kommer från latinet extruder , en kombination av ex (ut) och trudere (att trycka). Det här ursprunget förklarar varför samma ord förekommer i väldigt olika områden. Inom livsmedelsindustrin lagar och formar en extruder snacks och djurfoder. Vid keramik- och metallbearbetning tvingar extruders lera eller uppvärmda ämnen genom formarna. I 3D-utskrift matar en liten extruder en tunn tråd av filament in i ett varmt munstycke. Var och en av dessa enheter delar samma princip: applicera tryck på ett material och låt en formad öppning avgöra resultatet.
Inom plastbearbetning bär termen på några specifika antaganden som är användbara att känna till. För det första är en extruder en kontinuerlig maskin, medan en formsprutningsmaskin är cyklisk. För det andra hänvisar en extruder till hela maskinen, medan termerna "extruderskruv" och "extrudercylinder" hänvisar till de två mest kritiska komponenterna inuti den. För det tredje kan utmatningen från en extruder, ofta kallad extrudatet, vara allt från ett färdigt rör till ett halvfärdigt ark som går till vidare bearbetning. Att hålla dessa distinktioner i åtanke gör det mycket lättare att kommunicera med maskinleverantörer, eftersom samma ord förekommer i produktkataloger, processdokumentation och underhållsmanualer med lite olika betydelsenyanser.
Den praktiska definitionen av en extruder beror därför på sammanhanget: för en maskinbyggare är det en komplett bearbetningslinje, för en komponenttillverkare är det skruv- och cylinderaggregatet, och för en anläggningsoperatör är det utrustningen som gör råvaran till en säljbar produkt.
Hur en extruder fungerar: arbetsprincip och kärnkomponenter
När du väl vet vad en extruder är, är nästa lager av extruder betydelse hur den omvandlar fast polymer till en kontinuerlig smälta. Processen följer samma logiska sekvens i nästan varje skruvdriven extruder. Skruven roterar inuti en tätslutande cylinder, vilket skapar mekanisk friktion samtidigt som den värms upp externt. Den smälta polymeren ackumuleras sedan vid cylinderhuvudet och tvingas genom munstycksgapet.
Extruderingsprocessen steg för steg
- Utfodring - Material kommer in i tunnan genom en tratt, antingen genom gravitation eller med en kraftmatare. Matstrupen är vanligtvis vattenkyld för att förhindra för tidig smältning och överbryggning.
- Transport och kompression - Skruvkanalen för material framåt. När kanaldjupet minskar, komprimeras materialet, driver ut luft och börjar mjukna.
- Smältning och mjukgöring - Friktionsvärme från skruvrotation plus trumvärmarband smälter polymeren. Barriärflygningar eller blandningselement förbättrar smältenhetens enhetlighet.
- Mätning och trycksättning - Den sista skruvsektionen styr uteffekten, jämnar ut tryckfluktuationer och levererar en jämn smälttemperatur till huvudet.
- Formformning - Smältan passerar genom silpaket, en brytplatta och sedan munstycket, vilket ger extrudatet dess slutliga tvärsnitt och storlek.
- Kylning och nedströmshantering - Efter formen kalibreras, kyls, dras, skärs eller lindas produkten, beroende på applikation.
Kärnkomponenter i en extruder
Varje extruder, oavsett storlek eller tillverkare, innehåller följande huvuddelar. Att förstå deras roller hjälper underhållspersonal och köpare att jämföra maskiner med tillförsikt.
| Komponent | Funktion | Inverkan på produktkvalitet |
|---|---|---|
| Skruv | Transporterar, komprimerar, smälter och blandar materialet | Bestämmer produktion, smältkvalitet och energiförbrukning |
| fat | Omger skruven och överför värme | Påverkar temperaturkontroll och skruvslitageskydd |
| Värme- och kylsystem | Upprätthåller önskad temperaturprofil | Förhindrar nedbrytning och säkerställer smältkonsistens |
| Växellåda och drivmotor | Roterar skruven med önskat varvtal och vridmoment | Ställer in maximal genomströmning och vridmomentstabilitet |
| Brytplåt och skärmpaket | Filtrerar föroreningar och skapar tryck | Förbättrar smältans renhet och blandning |
| Dö | Formar extrudatet till önskad form | Definierar dimensionell noggrannhet och ytfinish |
För köpare och ingenjörer förtjänar skruven och pipan särskild uppmärksamhet. Dessa två delar slits mot varandra under hög temperatur och högt tryck, och deras legering, värmebehandling och ythärdning avgör hur länge en extruder kan köras innan underhåll behövs. En tillverkare som Microwave Machinery som tillverkar både skruven och pipan kan styra passform, materialval och ytbehandling som ett matchat system, vilket är en praktisk fördel vid byte av komponenter på en befintlig linje.
Förhållande mellan skruvlängd och diameter: En nyckelspecifikation
Bland de specifikationer som definierar extruderns betydelse i tekniska termer, förtjänar skruvens längd-diameterförhållande särskild uppmärksamhet. L/D-förhållandet jämför skruvens arbetslängd med dess diameter, och det påverkar direkt hur mycket smältning, blandning och trycksättning skruven kan leverera. Ett högre L/D-värde ger normalt längre uppehållstid och bättre mjukning, varför högeffekts- och kompounderingslinjer tenderar att använda längre skruvar. Olika skruvkonfigurationer har utvecklats kring olika L/D-serier, och att läsa dem korrekt hjälper dig att jämföra leverantörsdatablad. Stapeldiagrammet nedan sammanfattar typiska L/D-förhållanden för fem vanliga extruderskruvkonfigurationer.
Typiskt L/D-förhållande genom skruvkonfiguration
Planetskruv 18:1
Konisk dubbelskruv 22:1
Enkelskruv allmänt 25:1
Enkelskruvrör eller film 30:1
Parallell tvillingblandning 40:1
Att läsa diagrammet nerifrån och upp avslöjar en tydlig logik bakom extruderns mening i maskindesign. Planetkonfigurationen har kortast L/D eftersom dess rullande spindlar fördelar spänningen över en stor yta, så den behöver inte en lång pipa för att uppnå bra smältkvalitet. Den koniska tvillingskruven förblir också kompakt, vilket passar dess typiska roll att mjukgöra hård PVC vid låg bearbetningstemperatur. En enkelskruv för allmänt bruk fungerar i 25:1 eftersom den geometrin ger en pålitlig balans för de flesta pellets du kommer att mata med den. När applikationen kräver högre smältkvalitet, sträcker sig den enkla skruvlängden till 30:1, vilket ses i rör- och filmlinjer. Den parallella dubbelskruven vid 40:1 representerar den andra ytterligheten: den långa cylindern ger flera blandningszoner och gör att matningsportar kan placeras längs med fatet. I praktiken påverkar L/D-förhållandet också installationens golvyta, fatuppvärmningskostnaden och procedurer för borttagning av skruvar. En längre skruv innebär mer ytkontakt, vilket ökar vridmomentkraven från växellådan. Det betyder också att fattillverkaren måste kontrollera rakheten över en större längd, varför precisionsbearbetningskapaciteten är viktig när man beställer långa fat. Detta är en anledning till att erfarna köpare inte bara begär den största L/D som finns. De specificerar L/D som matchar materialet, skruvprofilen och nedströmsutrustningen. Den typen av matchning är precis där en skruv- och fattillverkare tjänar sitt värde. Nästa gång en leverantör citerar en extruder eller en ersättningsfat kommer du att veta att L/D-numret är mer än en dimension; det är en uppgift om hur mycket arbete maskinen är konstruerad för att göra.
Arbetsprincipen för en extruder kan sammanfattas som matning, kompress, smälta, mätare och form; varje komponent mellan tratten och formen finns för att göra ett av dessa fem steg mer stabilt.
Huvudtyper av extruder som används inom industrin
Extruderfamiljen är vanligtvis kategoriserad efter skruvgeometri, och varje typ tjänar en annan driftnisch. Att känna till dessa kategorier fördjupar din förståelse av extruderns betydelse och hjälper när du läser en tillverkares produktlista.
Enkelskruvextruders
Enkelskruvextrudrar är den vanligaste konfigurationen inom plastbearbetning. En skruv roterar i en slät pipa och materialet rör sig framåt genom spiralkanaler. Denna design är ekonomisk, mekaniskt enkel och pålitlig för bearbetning av väl sammansatta pellets. Den dominerar applikationer som rörextrudering, profilextrudering, filmblåsning och plåtgjutning, där konsekvent uteffekt och temperatur är viktigare än intensiv blandning. En enda skruvcylinder för extruderapplikationer är typiskt anpassad till polymertypen, utgångshastigheten och L/D-förhållandet som valts av processingenjören.
 Enkelskruvcylinder för extruder med modulär design Detta fat passar standard extruderingsprocesser som rör, profil och film. Dess modulära uppbyggnad förenklar underhållet, medan skruvar av legerat stål och exakt temperaturkontroll stödjer konsekvent smältning och effektiv produktion. Visa produkt →
Tvillingskruvextruders
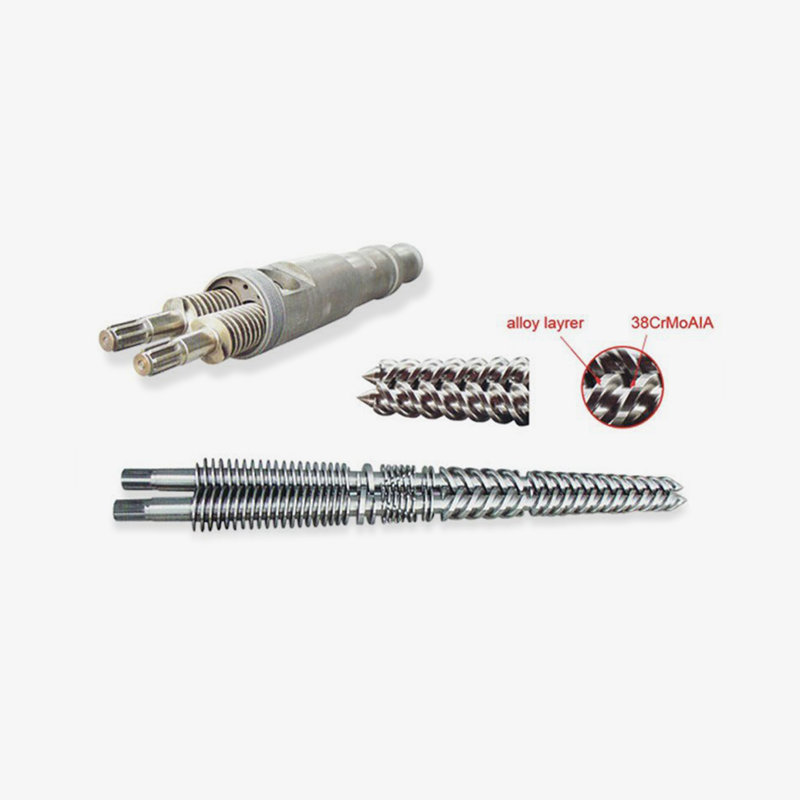
Tvillingskruvextruders använder två parallella eller koniska skruvar som löper sida vid sida. De är vidare uppdelade i samroterande och motroterande typer, och i sammangripande och icke-sammangripande par. Samroterande parallella tvillingskruvar är arbetshästarna för blandning, masterbatch-produktion och devolatilisering eftersom de genererar kontrollerad skjuvning och självrengörande verkan. Koniska tvillingskruvar har en bredare rot i mataränden och en mindre diameter vid utloppsänden, vilket ger ett högt kompressionsförhållande utan att materialet förtätas; de är klassiska val för PVC-rör och profillinjer. Den koniska dubbelskruven och cylindern är designad för att hantera PVCs låga skjuvningskänslighet samtidigt som den bibehåller en stabil smältleverans till formen.
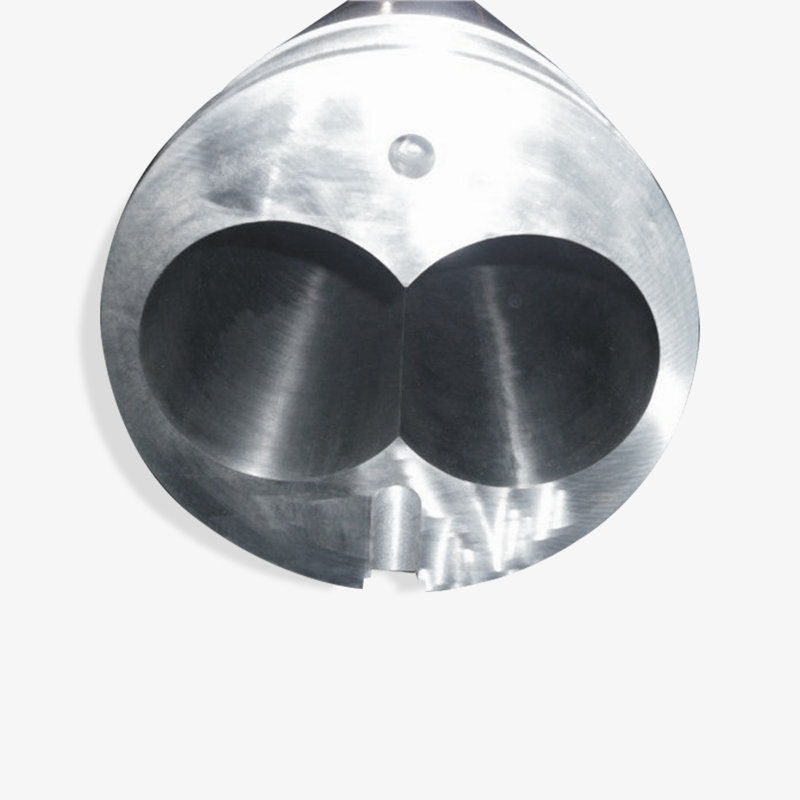 Konisk tvillingskruv och cylindermontage för PVC Konstruerad för bearbetning med låg skjuvning, denna koniska dubbelskruv och cylinder levererar stabil smälta till formen. Den erbjuder högt kompressionsförhållande och jämn blandning, vilket gör det till ett pålitligt val för PVC-rör och profillinjer. Visa produkt →
Planetariska skruvextrudrar
En planetskruvextruder kombinerar en central huvudskruv med flera planetskruvar anordnade runt dess omkrets. Planetspindlarna rullar mellan huvudskruven och en räfflad cylinder, vilket skapar stor ytkontakt och skonsam skjuvning. Detta arrangemang är utmärkt för värmekänsliga material, särskilt styv PVC och andra föreningar som bryts ned under hög skjuvning. Eftersom blandningen sker över många små kontaktpunkter, förblir smälttemperaturen låg och tillsatserna fördelas mycket jämnt.
Ram och kolv extruders
Ramextrudrar och kolvsträngsprutare använder inte en roterande skruv. De trycker fram material med en fram- och återgående kolv, vilket är användbart för polymerer med ultrahög molekylvikt, gummipreforms och vissa matpastor som inte tål skruvblandning. Deras produktion är mindre enhetlig än skruvmaskiner, men de hanterar svåra material på ett tillförlitligt sätt och finns ofta i specialiserade produktionslinjer där tryck, inte blandning, är huvudkravet.
Jämförelse av extrudertyper
Tabellen nedan ger ungefärliga referensintervall för varje konfiguration. Faktiska värden beror på material, skruvdesign och linjeuppsättning, så använd det som en utgångspunkt snarare än en inköpsspecifikation.
| Typ | Vanlig skruvhastighet | Typiskt L/D | Bäst lämpad för |
|---|---|---|---|
| Enkel skruv | 20-120 rpm | 25-30:1 | Rör, profil, film, plåt, standardpellets |
| Parallell dubbelskruv | 200-600 rpm | 32-48:1 | Sammansättning, masterbatch, devolatilization |
| Konisk dubbelskruv | 10-60 rpm | 18-25:1 | PVC-rör, profiler, plåt |
| Planetskruv | 10-50 rpm | 16-20:1 | Värmekänsliga material, PVC-blandningar |
| Ram extruder | Ej skruvdragen | Ej tillämpligt | UHMWPE, gummiförformar, pastor |
Vilken typ av extruder du behöver bestäms mindre av märket och mer av materialet, den erforderliga skjuvhastigheten och produktens form nedströms; det är därför leverantörer frågar om ditt recept innan de citerar en maskin.
Extruderapplikationer över branscher
Extruders betydelse förblir abstrakt tills du länkar den till faktiska produkter. Maskinen används för att tillverka nästan varje halvfärdig plastartikel i kontinuerlig form, och den betjänar även gummi-, metall-, keramik- och livsmedelsindustrin i anpassade versioner. Den röda tråden är alltid densamma: ett material tvingas genom en form och får ett fast tvärsnitt.
- Rör och profiler - PVC-, PE- och PP-rör för vattenförsörjning, dränering och gasdistribution, plus fönsterprofiler, dörrkarmar och dekorativa detaljer.
- Film och ark - Blåst film för förpackning, gjuten film och termoformande ark för brickor, koppar och blister.
- Sammansättning och pelletisering - Dubbla skruvlinjer som blandar tillsatser, fyllmedel och färgämnen till homogena pellets.
- Skumprodukter - EPE pärla bomullsskum, XPS-isoleringsskiva och andra kemiskt blåsta skum.
- Tråd och kabel - Extruderingsbeläggning som applicerar isolerings- och mantelskikt på ledarkärnor.
- Gummiprodukter - Gummiextrudrar matar remsformade eller profilerade ämnen före vulkanisering.
- Mat och foder - Matlagningsextrudrar formar snacks, frukostflingor och husdjursmat.
- 3D-utskrift - En liten filamentextruder smälter och avsätter plastskikt.
Vid extrudering av skum, till exempel, är en dedikerad EPE-skumsträngsprutningsskruv och -pipa designad med speciell blandnings- och smältkylningsgeometri för att kontrollera gasfasen inuti smältan. Den detaljen visar varför den generiska extruderns betydelse inte räcker när man väljer reservdelar: skruvgeometrin måste matcha processkemin, inte bara maskinmodellen.
Användningsområden och typiska skruvkonfigurationer
Följande tabell ger en snabbreferens för vilken extrudertyp som vanligtvis väljs inom olika produktsegment. Verkliga maskinkonstruktioner varierar, så betrakta värdena som branschorientering snarare än en slutlig teknisk beräkning.
| Ansökan | Typisk utgång | Vanlig skruvtyp | Kritiska processkrav |
|---|---|---|---|
| Vattenrör | 200-1000 kg/h | Enkel skruv or conical twin | Stabil tjocklek, lågt antal gel |
| PVC fönsterprofil | 100-500 kg/h | Konisk dubbelskruv | Jämn fusion, låg nedbrytning |
| Compounding masterbatch | 500-3000 kg/h | Parallell dubbelskruv | Hög spridning, självrengörande |
| EPE skumskiva | 80-300 kg/h | Speciell enkelskruv med blandningsstift | Stängd cellstruktur, smältkylning |
| Förform av gummislang | 50-400 kg/h | Gummi extruderskruv | Låg temperaturökning, enhetlig form |
Varje extruderingsapplikation översätts till en specifik skruv- och cylinderdesign; rör, filmer, skum och föreningar ser likadana ut i ett allmänt diagram men kräver mycket olika skruvgeometri i praktiken.
Hur man väljer en extruder: Urvalskriterier för köpare
Att välja en extruder är ett tekniskt och ekonomiskt beslut. Inköpsteam fokuserar ofta på pris och leverans, medan produktionsingenjörer fokuserar på smältkvalitet och stabilitet. En fullständig urvalsprocess bör tillfredsställa båda sidor. Reglerna nedan gäller oavsett om du köper en komplett extruderingsmaskin eller ett ersättningsskruv- och fatsats.
De fem faktorerna som driver urvalet
- Materialtyp - Polymerfamiljen, tillsatserna och det nödvändiga bearbetningsfönstret bestämmer skruvgeometrin och cylindermaterialet.
- Utgångshastighet – Mätt i kilogram per timme, inte motoreffekt, eftersom skruvdesign och pipvolym sätter den verkliga gränsen.
- Slutproduktens geometri - Rör, film, profil, plåt och pellets ställer olika krav på form, kylning och dragning.
- Bär miljö - Slipande fyllmedel, återvunnet material och höga driftstemperaturer påskyndar slitaget på skruvar och fat.
- Kraft och infrastruktur - Tillgänglig spänning, kylvatten, tryckluft och golvyta påverkar det slutliga maskinvalet.
Referensram för jämförelse av leverantörsförslag
När en leverantör skickar en offert till dig innehåller det tekniska bladet vanligtvis följande parametrar. Korten nedan visar de fem siffrorna du bör jämföra mellan olika erbjudanden.
Material
PE, PP, PVC, PA eller sammansatta
PE, PP, PVC, PA eller sammansatta
Utgång
Mål kg/h och skruvhastighet
Mål kg/h och skruvhastighet
L/D-förhållande
Väljs efter processtyp
Väljs efter processtyp
Kompressionsförhållande
Typiskt intervall från 2:1 till 4:1
Typiskt intervall från 2:1 till 4:1
Skruvmaterial
Nitrerad eller bimetallisk
Nitrerad eller bimetallisk
Materialkompatibilitet kommer först. En skruv designad för mjuk PVC kommer inte att leverera samma smältkvalitet med högdensitetspolyeten, och en skruv avsedd för pellets kan kämpa med pulver eller omslipning. Utgångsmålet utesluter då många maskiner: en 60 mm enkelskruvsextruder kan inte konkurrera med en 75 mm parallell dubbelskruv för kompoundering, oavsett motoreffekt. L/D-förhållandet och kompressionsförhållandet bör föreslås baserat på din produkt, inte på en standardkatalog, eftersom rör, film och profil alla kräver olika smältkurvor. Slutligen anger skruvmaterialet och ytbehandlingen hur mycket underhåll du bör budgetera för de kommande åren.
Enkelskruv eller tvillingskruv: En snabb kontroll med två kolumner
Om du fortfarande väljer mellan de två vanligaste konfigurationerna kan denna enkla jämförelse vägleda samtalet med din leverantör.
| Välj en extruder med en skruv när... Ditt material kommer som väl sammansatta pellets, en effekt under 800 kg/h är acceptabel, din prioritet är enkel drift och lägre initial investering, och slutprodukten är rör, profil, film eller ark gjorda av standardpolymerer. | Välj en dubbelskruvextruder när... Du matar pulver eller ett recept med tillsatser, du behöver hög spridning eller devolatilisering, du bearbetar styv PVC vid låg skjuvning, eller så blandar du en masterbatch med flera hundra kilo per timme. |
Leverantörens erfarenhet har också betydelse. En tillverkare som förser OEM-tillverkare och eftermarknadsanvändare i flera länder har mer sannolikt dokumenterade lösningar för vanliga problem som överbryggning, svallning eller för tidigt skruvförslitning. Till exempel har Microwave Machinery levererat skruv- och cylinderkomponenter till marknader inklusive USA, Tyskland, Dubai, Vietnam och Thailand sedan 1990, vilket ger sitt ingenjörsteam bred feedback från riktiga extruderingslinjer som arbetar under olika klimat, råmaterial och operatörsnivåer.
Välj aldrig en extruder enbart efter pris per kilogram produktion; skruv- och cylinderspecifikationen, leverantörens processerfarenhet och eftermarknadsstödet avgör den verkliga ägandekostnaden under fem år.
Extruderunderhåll: Skyddar skruv och cylinder
En extruder som körs kontinuerligt i tre skift möter aggressiva förhållanden: slipande fyllmedel, höga cylindertemperaturer och cyklisk termisk stress. Skruven och pipan behandlas därför som utbytbara slitdelar, inte permanenta komponenter. Deras livslängd beror på det bearbetade materialet, skruvkonstruktionen, metallurgin och underhållsrutinen.
Vanliga tecken på att skruven eller cylindern kräver uppmärksamhet inkluderar fluktuationer i utgående tryck, stigande smälttemperatur, dålig ytkvalitet, svarta fläckar eller ett plötsligt fall i genomströmningen. En enkel regel är att mäta skruvdiameter och cylinderhål vid varje planerat underhållsstopp och jämföra dem med tillverkarens toleranstabell. Det är också värt att komma ihåg att modulär design kan förbättra underhållet: matarsektioner, fatsegment och till och med skruvelement kan bytas ut individuellt istället för att ersätta hela komponenten, vilket sänker både stilleståndstid och kostnad. An förklaring av hur modulär design förbättrar underhållseffektiviteten och produktionsprestandan för extruderns enkelcylindersystem ger ett praktiskt exempel på detta tillvägagångssätt.
Slitskydd är ett annat köpbeslut som hör hemma i underhållsbudgeten. Nitrerade skruvar hanterar standardmaterial, medan ett bimetallrör med ett slitstarkt legeringsfoder förlänger livslängden när linjen bearbetar fyllt eller återvunnet material. Att byta ut ett fat kostar mycket mer än att välja rätt foder i början, varför erfarna OEM-tillverkare frågar om receptet innan de slutför komponentspecifikationen.
 Bimetallic fat med slitstarkt legeringsfoder Ett bimetalliskt inre skikt förlänger livslängden vid hantering av fylld, återvunnen eller teknisk plast. Precisionsbearbetning minskar friktion och energianvändning, vilket gör denna pipa till en hållbar uppgradering för krävande extruderingsapplikationer. Visa produkt →
Den mest lönsamma underhållsåtgärden vid extrudering är förebyggande: välj rätt metallurgi, övervaka regelbundet skruv- och pipspel och byt ut slitdelar innan de skadar växellådan eller nedströmsutrustningen.
Extrudertillverkare, leverantörer och grossister: Vad man ska leta efter
Eftersom extruders är uppbyggda kring skruv- och cylinderteknik, spelar kvaliteten på din leverantör lika mycket som maskinens design. Termen "extrudertillverkare" kan syfta på ett företag som bygger kompletta extruderingsmaskiner, medan "skruv- och fatleverantör" beskriver en komponenttillverkare som matar dessa maskiner. Många strängsprutningslinjebyggare köper sina skruvar och fat från specialiserade leverantörer, vilket är anledningen till att en dedikerad tillverkare av skruv och fat som Microwave Machinery kan vara en strategisk partner för maskintillverkare, integratörer och distributörer.
Inom plastmaskinbranschen arbetar samma företag ofta som tillverkare, leverantör och grossist genom olika kanaler. En OEM-fabrik köper komponenter i volym, en regional agent köper för återförsäljning och en slutanvändarfabrik köper reservdelar med oregelbundna intervall. En kapabel komponenttillverkare bör kunna betjäna alla tre lägen: volymproduktion med konsekventa toleranser, anpassad konstruktion för OEM-modeller och eftermarknadsservice för ersättningsbeställningar. Microwave Machinery driver till exempel en verkstad som är större än 10 000 kvadratmeter, sysselsätter mer än 60 anställda och exporterar till marknader som USA, Tyskland, Dubai, Vietnam och Thailand. Dessa skalsignaler är relevanta eftersom de indikerar att företaget hanterar långa leveranskedjor och kvalitetsdokumentation bortom en inre marknadsnivå.
När du utvärderar en potentiell extruderleverantör, begär tre dokument: materialcertifikatet för skruven och cylindern, toleransinspektionsrapporten och en referenslista från kunder i din specifika applikation. En tillverkare som har tjänat din typ av produktion i flera år är lättare att arbeta med än en som bara förstår enskruvsmaskiner för allmänna ändamål. Du kan granska företagsprofilen och produktkategorierna på tillverkarens officiella webbplats för att förstå utbudet av skruv-, cylinder- och maskinlösningar som finns tillgängliga.
Oavsett om du kallar dem extrudertillverkare, skruv- och fatleverantörer eller maskingrossister är de avgörande kriterierna desamma: produktionskapacitet, kvalitetskontroll, applikationserfarenhet och viljan att konstruera komponenter kring kundens recept.
Vanliga frågor om extruderns betydelse och val
Vad täcker extruderns betydelse i en enkel mening?I en mening är en extruder en maskin som kontinuerligt smälter och trycker plast eller annat bearbetbart material genom en form för att skapa en konsekvent form. I vardagligt fabriksspråk är det utrustningen som förvandlar pellets eller pulver till rör, film, plåt, profil eller pellets igen. |
Är en extruder detsamma som en formsprutningsmaskin?Nej. En extruder körs kontinuerligt för att tillverka långa produkter med konstant tvärsnitt, medan en formsprutningsmaskin cyklar för att fylla en sluten form med en diskret del. De två maskinerna delar liknande skruv- och cylinderteknik, men deras produktion, styrlogik och verktyg är olika. |
Vad är skillnaden mellan en enkelskruv och en dubbelskruvextruder?En extruder med en skruv använder en skruv för att transportera, smälta och mäta materialet, och det fungerar bäst med förberedda pellets. En dubbelskruvextruder använder två kugghjulsmatchade skruvar som ger mer blandning, självrengöring och kontroll över uppehållstid, vilket är anledningen till att den är att föredra för blandning, PVC-pulverbearbetning och reaktiv extrudering. |
Vilka material kan en extruder bearbeta?De flesta termoplaster kan extruderas, inklusive PE, PP, PVC, PS, ABS, PA och PET. Extruders bearbetar också gummiblandningar, matdeg, keramisk pasta och vissa metaller i specialiserade former. Den begränsande faktorn är vanligtvis skruv- och cylinderdesignen, eftersom varje material har en specifik bearbetningstemperatur och skjuvtolerans. |
Hur länge håller en extruderskruv och cylinder?Livslängden varierar från cirka två till åtta år beroende på materialet, skruvhastigheten, trummans foder och underhållsrutinen. Mycket abrasiva föreningar med glasfiber eller kalciumkarbonat kan slita en nitrerad tunna på några år, medan en bimetall tunna kan hålla mycket längre under samma förhållanden. |
Vad betyder L/D-förhållandet i en extruder?L/D-förhållandet är skruvens arbetslängd dividerat med skruvdiametern, uttryckt som ett tal som 25:1 eller 40:1. Den indikerar hur mycket tid materialet tillbringar inuti fatet för smältning, blandning och tryckuppbyggnad. En högre L/D förbättrar i allmänhet smältkvaliteten men ökar kostnaden, energiförbrukningen och golvytan. |
Att förstå extruderns betydelse på komponentnivå är det bästa skyddet mot att köpa fel maskin: skruven och cylindern, inte varumärket, avgör om din extruderingslinje kommer att fungera smidigt på lång sikt.
Extruderns betydelse växer från en ordbokssats till en komplett teknisk bild när du kopplar maskinens definition till dess skruvar, fat, temperaturzoner och applikationer. Skruven och pipan förblir de delar som bestämmer produktivitet och delkvalitet, så köpare bör utvärdera dem lika noggrant som de utvärderar växellådan eller motorn. Oavsett om du är en OEM som planerar en ny linje, en distributör som bygger en reservdelskatalog eller en underhållsansvarig som letar efter en pålitlig ersättare, säkra din extruderkunskap först och välj sedan en partner som kan översätta den kunskapen till matchade komponenter.
Det tydligaste sättet att omsätta extruderns mening i handling är att börja med materialet och produkten du vill göra och sedan arbeta bakåt till skruvgeometrin, cylinderspecifikationen och leverantörskapaciteten som kommer att leverera dessa utdata på ett tillförlitligt sätt i flera år.
Valt lager Display


 浙公网安备 33090202000520 号
